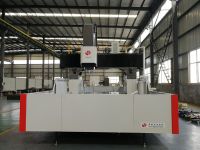
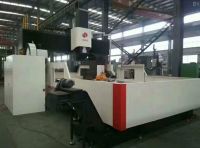
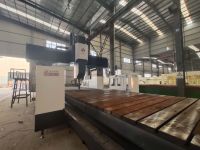
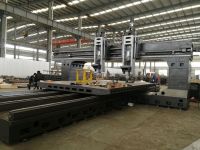
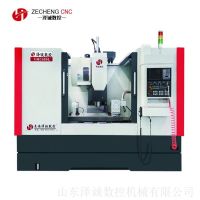
一、 机床主要功能:
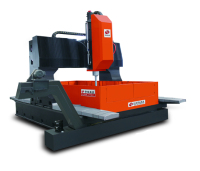
本机床系为重型数控卧式车床。用于加工重型轴、盘类零件和其它回转类零件。可采用数控编程操作,也可手动按钮操作,可车削圆柱面、圆锥面、内孔、端面、圆弧、螺纹、切槽、切断及回转曲面,最适于加工汽轮机转子、重型电机转子等零件的精加工和半精加工。适用于高速钢、硬质合金及陶瓷刀具,对黑色金属、有色金属及部分非金属件的半精及精加工。
二、 机床基本组成
本机床由床身、床头箱、主电机座、花盘、刀架、尾座、液压装置、电控柜及随机附件等组成。
本机床造型美观大方,操作按钮站置于上刀架上,机床的操作面板符号简单、清晰、功能齐全。
三、机床主要技术参数
序号 | 技术参数名称 | 参数规格 |
1 | 床身上最大回转直径 | Φ2600mm |
2 | 过刀架最大回转直径 | Φ2400mm |
3 | 最大工件长度 | 6000mm |
4 | 顶尖间最大工件承重 | 32t |
5 | 导轨宽度 | 2000mm |
6 | 花盘直径 | 2500mm |
7 | 花盘最大扭矩 | 70KNm |
8 | 花盘卡爪形式 | 手动重型卡爪 |
9 | 主轴锥度 | 1:4 |
10 | 主轴轴承轴承 | Φ400 |
11 | 主轴顶尖角度 | 60° |
12 | 主轴转速范围 | 1-72r/min |
13 | 主轴转速级数 | 2档无极 |
14 | 主电机功率 | 110Kw(直流) |
15 | 刀架最大切削力 | 120KN |
16 | 刀架纵向(Z轴)数控可编程行程 | 6000mm |
17 | 刀架横向(X轴)数控可编程行程 | 1350mm |
18 | 刀具截面尺寸 | 70x70mm |
19 | 刀架X轴进给量范围(无级) | 1-500mm/min |
20 | 刀架Z轴进给量范围(无级) | 1-500mm/min |
21 | 刀架X轴快速移动 | 3000 mm/min |
22 | 刀架Z轴快速移动 | 3000 mm/min |
23 | 横向X轴进给电机扭矩 | 48N.m(带减速机) |
24 | 纵向Z轴进给电机扭矩 | 48N.m(带减速机) |
四、机床各部介绍
1、床身
本机床采用矩形三轨整体结构设有工件导轨和刀架导轨,树脂沙造型,且导轨面采用超音频淬火磨削工艺,具有良好的耐磨性及精度保持性并具有优良的刚度、抗振性和抗断面畸变能力。该床身经过先进的有限元力学分析,从理论上证实了结构的合理性、优良的刚性、抗震性和抗断面畸变能力。
刀架导轨有二条平行的导轨,刀架采用西门子交流伺服电机、精密行星减速机直连驱动滚珠丝杠螺母副传动拖板移动。床身支撑在地脚垫铁上,调整后用地脚螺钉固定,使其与机床地基构成统一整体。因此床身具有较高的综合刚性。
2、床头箱

床头箱体为箱形结构,具有箱体刚度高、固有频率高、抗振能力强、噪声低等特点。箱体与底座联接处采用热对称键结构,从而有效地减小了主轴的热漂移,提高加工精度。主电机固定在主电机座上,并与床头箱底座相联,传动平稳、抗振性好。
主电机经联轴器与主传动机构的Ⅰ轴相联,通过传动轴、齿轮驱动主轴,传动轴支承在滚动轴承上。
主轴为穿轴式结构,推力轴承受力均匀,主轴回转精度高。径向采用高精度双列滚子轴承支承定心,经优化设计取得最佳支承跨距,提高了主轴的回转精度和动、静刚度,轴向采用了高精度推力滚子轴承,并在轴向加有预载。齿圈位于支承中间,受力状态好、齿面接触好、传递平稳。主轴长径比小,刚性好,抗弯能力强。主轴上传动大齿轮设计在前后轴承间挠度最佳部位,提高了齿轮啮合质量与传动平稳性。
大齿轮受力均匀、齿面接触好、传递平稳。主轴长径比小,刚度高,承载能力大。
主轴与齿轮配合后经静平衡校正,确保高转速下的稳定度。所有齿轮采用优质钢材,淬火后磨齿工艺加工。提高了工作精度,使机床噪声低于85dB(A)。
花盘用螺钉和过盈的锥面配合紧固在主轴上,由手动重型卡爪夹持工件。
主轴上的顶尖采用短锥柄法兰式结构,锥面定位,用螺钉固定在主轴上,提高了顶尖与主轴的连接刚度。顶尖锥体与锥孔接触率不小于75%。
所有齿轮采用磨齿工艺加工,提高工作精度,使机床噪声低。
在床头箱设有按钮站,可实现对主轴的正、反向点动和停止的控制。
3、花盘
花盘设有4个手动重型卡爪,卡紧可靠。
床头箱内部润滑由油泵经分油器供给。电气互锁使得未开动润滑油泵前,主电机不能开动。液压管路上设有流量发讯器,分别控制主轴润滑和其他轴轮润滑,在润滑油量过小时报警。
4、刀架
刀架由大刀架、上刀架组成。
上刀架为四方刀架。
大刀架纵向移动(Z轴)由西门子数控伺服电机驱动,通过行星减速机传动,驱动滚珠丝杠螺母副带动大刀架延床身左右移动。上刀架横向移动(X轴)均由伺服电机驱动,通过行星减速机传动驱动滚珠丝杠螺母副传动。
上刀架横向(X轴)移动导轨为矩形导轨形式,大刀架纵向(Z轴)移动、上刀架横向(X轴)移动均采用滑动导轨副,大刀架体导轨及上刀架体导轨粘结耐磨导轨板,具有机械磨损小,摩擦力小、传动刚度好、传动平稳、传动效率高等特点。
刀架润滑由液压提供,压力继电器装在分油器前面,用于没油报警。机床拖链均为全封闭拖链。
刀架上设有操作走台,主操作悬挂按钮站设置在走台上,操作方便。
5.刀座
刀座采用优质锻件,保证有足够的刚性储备。
6、控制系统
采用西门子828数控系统,主轴驱动选用全数字直流调速装置。
7、机床检验标准
精度执行JB/T8325.1-96《数控重型卧式车床精度》标准,主要精度如下:
序号 | 名称 | 数值 | 备 注 |
1 | 加工精度 | IT 7 |
|
2 | 表面粗糙度 | Ra3.2-6.4m |
|
3 | 主顶尖径向跳动 | 0.045mm |
|
4 | 加工一致性: | 0.035 mm/500 mm |
|
5 | 圆度: | 0.025mm |
|
6 | 平面度: | 0.03mm/φ500 mm |
|
8、主要外购配套件明细表
序号 | 货物名称 | 型号和规格 | 数量 | 制造商名称 |
1 | 直流主电机 | 110KW | 1套 | 王牌电机 |
2 | 调速控制器 | 110KW | 1套 | 英国欧陆 |
3 | 数控系统 | 西门子828 | 1套 | 西门子 |
4 | 伺服电机Z/X | 48/48NM 7.7/7.7KW | 1套 | 西门子 |
5 | 主要低压电气元件 |
| 1套 | 施耐德 |
6 | 其它电气元件 |
| 1套 | 国产名优 |
7 | X轴滚珠丝杠 | 6310 | 1套 | 济宁丝杠厂 |
8 | Z轴滚珠丝杠 | 10020 | 1套 | 济宁丝杠厂 |
9 | 主要液压元件 |
| 1套 | 国产名优 |
10 | 卡盘 | Φ2500mm | 1套 | 自制 |
11 | 金属拖链 |
| 1套 | 国内名优 |
12 | 电器柜 |
| 1套 | 自制 |
五、机床供货范围
序号 | 名称 | 数量 (套) | 备 注 |
1 | 主轴箱 | 1 |
|
2 | 主电机底座 | 1 |
|
3 | 花盘 | 1 | 手动重型卡爪 |
4 | 床身 | 1 |
|
5 | 刀架 | 1 |
|
6 | 走台 | 1 |
|
7 | 液压系统 | 1 |
|
8 | 电气 | 1 |
|
9 | 开式中心架支撑范围 | 1 | Φ600~φ1400 mm (最大承重32t) |
六. 随机出厂技术文件
6.1 使用说明书 (机械)中文 1份
(含传动系统图、液压原理图、润滑原理图、易损件清单及图纸等)
6.2 使用说明书 (电气)中文 1份
(含电气原理图、梯形图、安装图)
6.3 合格证明书 1份
6.4 装箱单 1份
6.5 数控系统编程操作、维修手册(原装) 1套
6.6 地基安装图 1份
七. 验收
7.1 卖方在完成制造后,邀请买方赴卖方预验收,预验收包括机床几何精度、定位精度等验收内容,进行标准件(买方提供图纸和料棒)切削加工。预验收合格后,方可装箱发货,并提供装箱单;由于预验收设备没有做地基,预验收加工参数参照终验收参数一半进行。
7.2 设备到达交货地点后,买卖双方人员共同开箱点件验收,若发现有破损、缺件、不符合合同要求,卖方应立即给予更换或补充。
7.3 卖方负责派2-3人在一星期内到用户现场安装,并负责安装调试和试车。并应在合同规定的安装调试期内完成调试工作。
7.4 机床设计制造应符合ISO国际标准、国家及行业相关标准。
7.5机床所有零部件和各种仪表的计量单位应全部采用国际单位标准。
7.6 标准件、配套件等由卖方选用知名厂家产品,且负责处理质量异议。
7.7 设备质保期限为一年。
7.8 终验收按设备检验精度、空运转检验、负载检验、工件加工及相关文件、资料交验及满足国家相关标准和行业标准来进行。对机床几何精度、定位精度等,按合格证要求进行加工和验收。该项服务于最终验收完毕并由买方签署了同意机床交付使用的最终验收报告之时结束。终验收标准:吃刀量单边6mmF0.4mm/r。(加工后需满足“四-7”精度条款。)
八. 包装与运输
8.1 供方提供的全部货物均应采用国家或专业标准保护措施进行包装,使包装适应远距离运输和多次倒运,确保货物安全无损运抵现场,包装物不回收。
8.2 运输方式采用公路运输。
九. 技术培训
卖方在买方配合下,负责对生产设备的现场安装、调试及指导和服务。合同所定货物到达买方工地后,卖方在收到买方通知后三天内,派合适的技术人员前往买方工地进行安装调试及培训,培训时间1~3天。
卖方人员在买方工厂期间,买方提供工作午餐。住宿费用由卖方负责,其余费用自理。
卖方在质量保证期内,负责因设备本身导致的各种故障的免费技术服务及维修。
十. 保修期及售后服务
10.1 保修期
产品保修期1年。
10.2 售后服务
10.2.1 机床在买方验收合格后,保修期为终验收合格之日起1年。保修期内,如机床出现故障,在接到买方故障通知后,卖方应立即给予答复,并要求24小时内到达现场,且做到故障不排除不离开现场。
10.2.2 保修期后卖方承诺承担终身服务并提供备件及技术服务。保证对设备的零备件、易损件提供优惠的供应。